
Berita Industri
 Oct 09, 2026
 Diposting oleh Administrator
Ekstrusi Dingin vs Aluminium Die Casting: Proses Mana yang Menghasilkan Suku Cadang Presisi Lebih Baik?
Mengapa Pilihan Proses Membentuk Komponen Aluminium Presisi
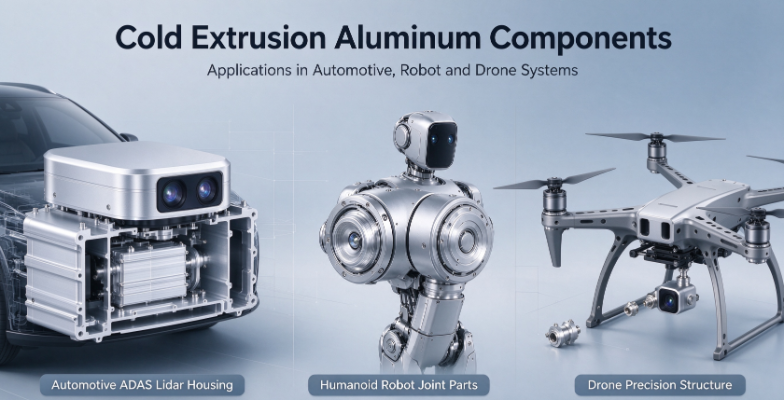
Para insinyur yang merancang sensor bantuan pengemudi, rumah lidar, sambungan robot humanoid, dan struktur drone menghadapi tantangan yang sama. Komponen aluminium di pusat sistem harus memiliki dimensi yang rapat, tahan getaran selama bertahun-tahun, dan berperilaku identik dari unit pertama hingga unit kesepuluh. Rute produksi yang dipilih di awal suatu proyek sering kali menentukan apakah tujuan tersebut dapat dicapai tanpa perlu melakukan desain ulang yang mahal di kemudian hari.
Dua proses mendominasi diskusi ini: die casting tradisional dan ekstrusi dingin. Keduanya dapat menghasilkan bentuk volume yang kompleks, namun keduanya sangat berbeda dalam hal struktur internal, kinerja mekanis, kontrol dimensi, dan masalah yang ditimbulkannya ketika didorong melampaui zona nyamannya. Pembeli yang memperlakukannya sebagai barang yang dapat dipertukarkan sering kali baru mengetahui perbedaannya setelah kegagalan di lapangan atau barang bekas muncul di jalur produksi.
Panduan ini membandingkan kedua proses dari perspektif teknik dan pembelian. Panduan ini menjelaskan bagaimana masing-masing produk membentuk logam, di mana kinerja masing-masing produk terbaik, seperti apa gambaran biaya sebenarnya, dan bagaimana menulis spesifikasi yang dapat dipenuhi oleh pemasok yang kompeten. Pertukarannya disajikan secara terbuka, termasuk situasi di mana die casting tetap menjadi pilihan yang lebih cerdas.
Bagaimana Setiap Proses Membentuk Logam
Cara paling jelas untuk memahami kesenjangan kinerja adalah dengan melihat keadaan fisik logam selama pembentukan. Dalam die casting, aluminium dilebur dan dimasukkan ke dalam cetakan baja di bawah tekanan tinggi. Dalam ekstrusi dingin, billet padat didorong melalui cetakan pada atau mendekati suhu kamar. Perbedaan tunggal itu membentuk hampir semua hal berikutnya.
Aluminium Pengecoran Mati
Aluminium cair mengisi rongga dengan cepat, sehingga die casting efisien untuk rumah berdinding tipis yang rumit. Masalahnya adalah apa yang terjadi selama pengisian dan pemadatan. Udara yang terperangkap dalam lelehan dan gas yang dilepaskan saat logam mendingin membentuk porositas gas, dan penyusutan membentuk rongga tempat bagian tebal terakhir kali membeku. Bahkan proses yang terkontrol dengan baik meninggalkan beberapa diskontinuitas internal, dan kekosongan tersebut paling sering terjadi pada bagian yang lebih berat.
- Logam cair disuntikkan ke dalam cetakan baja dengan kecepatan dan tekanan tinggi.
- Logam mendingin dan mengeras, seringkali dalam beberapa detik untuk bagian-bagian kecil.
- Pengecoran dikeluarkan dan dipangkas, kemudian sering kali dikerjakan pada permukaan kritis.
- Pengujian kebocoran atau inspeksi menyaring bagian-bagian yang memiliki rongga internal.
Aluminium Ekstrusi Dingin
Ekstrusi dingin bekerja pada material padat, sehingga tidak ada tahap cair dan tidak ada penyusutan solidifikasi. Billet dikompresi dan dipaksa melalui cetakan berbentuk, dan logam mengalir secara plastis untuk mengambil bentuk cetakan. Aliran plastis ini cenderung menutup diskontinuitas internal dan menyelaraskan struktur butiran sepanjang arah aliran logam, sehingga meningkatkan kekuatan pada arah yang paling penting bagi komponen yang dibebani.
- Potongan billet aluminium tempa dimasukkan ke dalam perkakas tekan.
- Pers memaksa billet melewati cetakan, membentuk dinding, bos, dan rongga.
- Bagian yang terbentuk dipangkas dan terkadang dihilangkan stresnya atau diberi perlakuan panas.
- Pemesinan CNC hanya menyelesaikan fitur-fitur yang memerlukan akurasi akhir.
Berdampingan: Perbedaan Kinerja Inti
Tim pengadaan biasanya membandingkan proses dalam lima dimensi: kepadatan struktural, kekuatan dan umur kelelahan, keakuratan dimensi dengan penyelesaian permukaan, perilaku termal, dan konsistensi batch. Tabel di bawah ini merangkum hasil-hasil yang umumnya terjadi. Hasil sebenarnya bergantung pada paduan, geometri, kualitas perkakas, dan standar pemeriksaan.
| Kriteria | Aluminium Pengecoran Mati | Aluminium Ekstrusi Dingin |
|---|---|---|
| Struktur dalam | Porositas dan penyusutan gas mungkin terjadi | Diskontinuitas tertutup dan padat penuh |
| Ketahanan lelah | Sedang, sensitif terhadap rongga | Tinggi, cocok untuk beban siklik |
| Daktilitas | Seringkali terbatas | Umumnya lebih tinggi |
| Kekasaran permukaan seperti yang terbentuk | Umumnya sekitar 1,6 hingga 3,2 mikrometer Ra | Umumnya sekitar 0,8 hingga 1,6 mikrometer Ra |
| Kelompok toleransi kritis | Seringkali 0,1 mm atau lebih tanpa pemesinan | Seringkali 0,05 mm atau lebih baik pada fitur yang terbentuk |
| Kesesuaian pengelasan laser | Dibatasi oleh porositas | Hasil las yang kuat dan konsisten |
| Konsistensi batch | Bervariasi berdasarkan penyimpangan proses | Stabil over long runs |
Kepadatan dan Performa Bebas Pori
Kepadatan adalah dasar dari sebagian besar perbedaan lainnya. Porositas gas pada die casting tidak selalu terlihat di permukaan, sehingga menimbulkan risiko tersembunyi. Sebuah housing dapat lolos pemeriksaan visual dan masih bocor di bawah tekanan, atau dapat retak setelah beberapa ribu siklus termal karena terdapat rongga di dekat jalur beban. Bagian yang diekstrusi dingin sepenuhnya menghindari transisi cair ke padat, sehingga diskontinuitas internal ini jarang terjadi. Hal ini paling penting untuk rumah sensor yang disegel dan bagian apa pun yang akan dilas dengan laser, karena kualitas las sangat bergantung pada apa yang ada di bawah permukaan.
Kekuatan dan Ketahanan Lelah
Komponen pada sambungan robot dan lingkungan sasis kendaraan jarang rusak karena beban berlebih. Mereka gagal karena jutaan pembalikan tekanan kecil yang secara perlahan memulai retakan pada titik lemah. Karena ekstrusi dingin menghasilkan struktur padat dengan aliran butiran terarah, kinerja kelelahan umumnya lebih kuat, terutama pada fillet, rusuk tipis, dan bosses. Die casting dapat mencapai kekuatan statis yang sangat baik, namun keuletannya yang lebih rendah dan sensitivitasnya terhadap rongga internal dapat memperpendek umur kelelahan akibat getaran.
Akurasi Dimensi dan Kualitas Permukaan
Cetakan coran menyusut saat mendingin, dan perkakas harus mengimbangi gerakan tersebut. Mencapai toleransi yang ketat biasanya berarti menambahkan pemesinan CNC pada permukaan kritis, lubang, dan fitur pemasangan. Ekstrusi dingin membentuk komponen yang mendekati dimensi akhir dan menghasilkan permukaan yang lebih halus, sehingga lebih sedikit fitur yang memerlukan pemesinan sekunder. Langkah pemesinan yang lebih sedikit berarti lebih sedikit kejadian penanganan, lebih sedikit kesalahan pemasangan, dan kesesuaian perakitan yang lebih baik.
Perilaku Termal dan Konsistensi Batch
Manajemen termal sangat penting untuk modul lidar dan rumah sensor, karena panas dari perangkat elektronik harus mencapai kulit terluar tanpa menimbulkan titik panas. Dinding yang padat dan bebas rongga menghantarkan panas lebih mudah diprediksi dibandingkan dinding dengan pori-pori yang tersebar, sehingga dapat mengganggu aliran panas yang tidak merata. Selama produksi berjalan, penyimpangan proses dalam die casting dapat mengubah tingkat porositas dari shift ke shift. Ekstrusi dingin cenderung menghasilkan keluaran yang lebih stabil, sehingga mengurangi beban kerja inspeksi masuk dan membantu tingkat kerusakan tetap rendah seiring waktu.
Gambaran Visual Dua Rute Produksi
Diagram di bawah menunjukkan urutan langkah di setiap rute. Perbedaan utamanya terletak pada tahap tengah: logam cair membeku di satu wadah, sedangkan benda padat mengalir secara plastis di wadah lainnya.
Skenario Aplikasi: Dimana Setiap Proses Sesuai
Tidak ada proses yang lebih baik secara universal. Pilihan yang tepat bergantung pada fungsi suku cadang, beban yang dibawanya, persyaratan penyegelan dan pengelasan, serta volume produksi. Panduan di bawah ini mencerminkan praktik industri yang umum dan bukan aturan tetap, dan tinjauan teknis harus mengkonfirmasi setiap kasus.
Dimana Die Casting Tetap Menjadi Pilihan Suara
- Rumah berpresisi rendah dengan toleransi dimensi yang tinggi dan penampilan permukaan lebih penting daripada integritas internal.
- Penutup dan cangkang non-struktural yang membawa sedikit beban dan tidak memerlukan penyegelan di bawah tekanan.
- Geometri berdinding tipis yang sangat kompleks pada volume tinggi dengan biaya perkakas per bagian merupakan pendorong utama.
- Proyek yang desainnya masih berubah dan iterasi perkakas yang cepat lebih penting daripada data kelelahan jangka panjang.
Dimana Ekstrusi Dingin Memberikan Keuntungan Yang Jelas
- Rumah Lidar dan badan kamera otomotif harus tetap tertutup rapat dan stabil secara dimensi melalui siklus suhu.
- Bagian struktural robot humanoid yang mengalami gerakan bolak-balik terus menerus dan harus tahan terhadap retak lelah.
- Komponen drone membawa beban dinamis tinggi yang mengutamakan bobot dan keandalan.
- Bagian yang memerlukan pengelasan laser atau kedap udara tinggi, dengan bahan dasar padat meningkatkan konsistensi las.
Gambaran Biaya: Harga Satuan Versus Biaya Total
Asumsi umum menyatakan bahwa die casting selalu lebih murah. Hal ini berlaku untuk harga satuan komponen sederhana dalam volume yang sangat tinggi, namun total biaya mencakup potongan, pengerjaan ulang, inspeksi, pemesinan sekunder, pengembalian di lapangan, dan waktu teknis yang dihabiskan untuk menyelesaikan masalah kualitas. Harga yang ditawarkan lebih rendah bisa menjadi pilihan yang lebih mahal setelah biaya-biaya tersembunyi ini diperhitungkan.
Ekstrusi dingin biasanya memerlukan investasi perkakas di muka yang lebih tinggi serta pengaturan billet dan press yang lebih hati-hati. Kekuatannya terletak pada hasil dan prediktabilitas. Ketika lebih sedikit suku cadang yang ditolak, lebih sedikit operasi pemesinan yang diperlukan, dan keluaran tetap konsisten di seluruh shift, biaya per suku cadang yang baik dapat dibandingkan dengan baik sepanjang umur program. Pembeli harus meminta perkiraan total biaya kepemilikan daripada membandingkan harga unit saja.
Tip Desain untuk Menentukan Bagian Presisi Aluminium
Rute mana pun yang Anda pilih, spesifikasi yang jelas akan mengurangi risiko. Gambar yang menggambarkan fungsi, bukan hanya geometri, membantu pemasok merekomendasikan proses yang tepat dan menandai masalah sejak dini. Tim yang bekerja dengan dapat diandalkan bagian aluminium ekstrusi dingin pemasok sering kali memperoleh manfaat maksimal dari tinjauan desain awal.
- Identifikasi fitur mana yang membawa beban, menyegel, atau menghantarkan panas, dan tandai fitur tersebut sebagai fitur penting pada gambar.
- Tentukan transisi ketebalan dinding dengan hati-hati untuk menghindari konsentrasi tegangan pada perubahan mendadak.
- Tentukan kekasaran permukaan hanya pada bagian yang penting saja, seperti permukaan penyegelan dan dudukan bantalan.
- Nyatakan metode pemeriksaan integritas internal, seperti pengujian kebocoran atau pemotongan sampel.
- Berikan perkiraan volume produksi dan perkiraan tahunan sehingga pemasok dapat merencanakan peralatan dan kapasitas.
- Setujui rencana pemeriksaan barang pertama dan kriteria penerimaan sebelum perkakas dilepaskan.
Kesalahan Umum yang Harus Dihindari
- Memperketat setiap toleransi pada nilai yang sama, yang mendorong biaya tanpa meningkatkan fungsi.
- Mengabaikan beban lelah selama desain dan hanya memeriksa kekuatan statis.
- Membiarkan pilihan proses terbuka tanpa memberikan persyaratan kinerja di baliknya kepada pemasok.
Apa yang Harus Diperhatikan dalam Pemasok Aluminium Presisi
Pengetahuan proses hanyalah sebagian dari gambarannya. Pemasok yang memproduksi komponen aluminium presisi bagi industri yang menuntut harus mampu menunjukkan kendali di seluruh rantai mulai dari billet hingga komponen jadi. Daftar periksa di bawah ini membantu pembeli mengevaluasi kemampuan sebelum berkomitmen pada suatu proyek.
- Pengalaman dengan ekstrusi dingin dan pemesinan CNC sebagai alur kerja terintegrasi, bukan langkah subkontrak yang terpisah.
- Kemampuan inspeksi terdokumentasi, termasuk pengukuran dimensi, pemeriksaan permukaan, dan pengujian integritas internal.
- Proses pembersihan dan perawatan permukaan cocok untuk rakitan yang disegel atau dilas.
- Kesediaan untuk meninjau gambar, menyarankan penyesuaian desain, dan mendukung program OEM dan ODM khusus.
- Hapus catatan kontrol proses yang menunjukkan bagaimana konsistensi batch dipertahankan selama produksi berjalan lama.
Kesimpulan: Mencocokkan Proses dengan Target Kinerja
Untuk suku cadang presisi yang harus tetap padat, stabil secara dimensi, dan tahan lelah selama masa pakai yang lama, ekstrusi dingin menawarkan keunggulan struktural yang sulit ditandingi oleh die casting. Die casting masih mendapatkan tempatnya dalam aplikasi yang lebih sederhana, bertekanan rendah, dan bervolume tinggi dengan kecepatan dan keekonomian perkakas yang masuk akal. Keputusan terbaik dimulai dengan fungsi bagiannya, bukan nama prosesnya.
Jika proyek Anda berikutnya melibatkan rumah sensor, struktur robot, atau komponen drone, bagikan gambar dan persyaratan kinerjanya lebih awal. Tinjauan mendetail mengenai geometri, beban, dan kebutuhan penyegelan akan menunjukkan rute mana yang sesuai, dan verifikasi sampel akan mengonfirmasinya sebelum produksi penuh dimulai.
Pertanyaan yang Sering Diajukan
Q1: Apakah ekstrusi dingin selalu lebih mahal daripada die casting?
Belum tentu. Ekstrusi dingin biasanya memerlukan biaya perkakas dan pengaturan di muka yang lebih tinggi, namun dapat menurunkan total biaya ketika lebih sedikit komponen yang dibuang, lebih sedikit langkah pemesinan yang diperlukan, dan pengembalian di lapangan menurun. Membandingkan total biaya kepemilikan memberikan gambaran yang lebih akurat dibandingkan hanya membandingkan harga satuan.
Q2: Dapatkah komponen aluminium die cast digunakan di rumah yang tertutup rapat atau tahan air?
Ya, dengan desain, kontrol proses, dan pengujian kebocoran yang tepat. Namun, porositas internal pada bagian yang lebih tebal dapat menimbulkan jalur kebocoran yang sulit dideteksi secara visual. Untuk rumah dengan persyaratan penyegelan yang ketat, bahan dasar yang padat sering kali mengurangi risiko ini dan meningkatkan konsistensi.
Q3: Mengapa ketahanan lelah penting untuk komponen robot dan drone?
Bagian-bagian ini mengalami beban berulang selama pergerakan dan getaran. Retakan akibat kelelahan biasanya dimulai dari cacat kecil atau konsentrasi tegangan dan berkembang secara perlahan dalam beberapa siklus. Struktur butiran yang padat dan terarah membantu menunda timbulnya retakan, sehingga memperpanjang masa pakai dalam gerakan terus-menerus.
Q4: Toleransi apa yang dapat dicapai oleh ekstrusi dingin pada fitur-fitur penting?
Pada banyak fitur yang dibentuk, toleransi sekitar 0,05 mm atau lebih dapat dicapai, bergantung pada geometri, material, dan kondisi perkakas. Pemesinan akhir dapat menyempurnakan fitur yang memerlukan kontrol lebih ketat. Diskusi awal dengan pemasok membantu menetapkan toleransi yang realistis untuk setiap fitur.
Q5: Bagaimana cara memutuskan proses mana yang akan ditentukan untuk desain baru?
Mulailah dengan membuat daftar persyaratan fungsional: beban, penyegelan, pengelasan, perpindahan panas, dan volume yang diharapkan. Jika bagian tersebut bersifat struktural, tersegel, atau kritis terhadap kelelahan, ekstrusi dingin memerlukan evaluasi serius. Jika komponennya sederhana, tidak kritis, dan diproduksi dalam volume yang sangat tinggi dengan toleransi yang besar, die casting mungkin lebih ekonomis. Pengujian sampel pada kedua rute dapat mengkonfirmasi pilihan.

-
Nomor Telepon
+86-0572-2210226Nomor telepon
+86-13819283977 +86-13655726561 +86-13567228000Alamat
Gedung B, Taman Industri Inovasi dan Kewirausahaan, No. 288, Jalan Yansan, Kota Huzhou, Provinsi Zhejiang, CinaKode QR
-
Tautan Cepat
Rumah Produk Tentang Kami Kemampuan Industri Berita Hubungi Kami -
Mengeksplorasi
Cangkang Kamera Aluminium Kendaraan Ekstrusi Dingin Aluminium Bagian Penempaan Dingin Aluminium -
jangan ragu untuk menghubungi kami