
Berita Industri
 Oct 29, 2026
 Diposting oleh Administrator
Anodizing atau Powder Coating: Cara Memilih Perawatan Permukaan yang Tepat untuk Komponen Aluminium Presisi
Mengapa Perawatan Permukaan Menentukan Kinerja Bagian Aluminium yang Presisi
Suku cadang aluminium presisi jarang rusak karena paduan dasarnya saja. Pada sebagian besar kegagalan di lapangan, lapisan permukaan merupakan titik lemahnya: lapisan akhir yang terkelupas karena getaran, aus pada antarmuka yang dapat digeser, atau terkorosi setelah beberapa bulan terkena semprotan garam atau penyimpanan lembab. Bagi para insinyur dan tim pembelian, perawatan permukaan adalah keputusan fungsional inti yang menentukan daya tahan, perilaku kelistrikan, keakuratan dimensi, dan total biaya. Ini bukan sekadar renungan kosmetik.
Dua proses mendominasi pasar komponen aluminium yang digunakan dalam elektronik otomotif, robot industri, dan kendaraan udara tak berawak: anodisasi dan pelapisan bubuk. Keduanya melindungi aluminium secara efektif, namun cara kerjanya berbeda secara mendasar. Anodisasi menumbuhkan lapisan oksida dari logam itu sendiri, sementara lapisan bubuk mengikat lapisan polimer ke permukaan. Memilih yang salah dapat menyebabkan keausan dini, konflik toleransi, benang tersumbat, atau peningkatan anggaran yang tidak terduga setelah sampel dikerjakan.
Panduan ini membandingkan kedua proses dari perspektif pengadaan praktis. Panduan ini menjelaskan cara kerja masing-masing produk, kinerja masing-masing produk dengan baik, pengaruh pilihan terhadap toleransi yang ketat, faktor yang mendorong biaya, dan cara menyesuaikan perlakuan dengan kondisi pengoperasian sebenarnya. Tujuannya adalah untuk membantu Anda menentukan hasil akhir untuk Anda bagian aluminium dari revisi gambar pertama daripada menemukan masalah selama validasi.
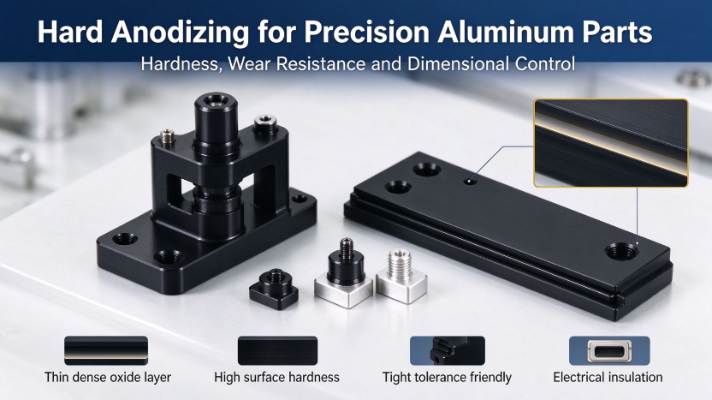
Jawaban cepat: Anodisasi biasanya merupakan pilihan yang lebih baik untuk permukaan fungsional dengan toleransi ketat, insulasi listrik, dan ketahanan aus. Lapisan bubuk umumnya lebih disukai untuk perlindungan yang tebal dan seragam pada bagian luar ruangan serta untuk persyaratan warna dan tekstur yang kuat.
Cara Kerja Anodisasi Aluminium dan Letaknya
Prinsip elektrokimia
Anodisasi adalah proses elektrokimia di mana bagian aluminium bertindak sebagai anoda dalam rendaman elektrolit asam. Di bawah kendali arus, tegangan dan suhu, oksigen bergabung dengan aluminium di permukaan untuk membentuk lapisan aluminium oksida berpori. Film ini merupakan bagian dari logam dasar dan bukan lapisan terpisah, sehingga tidak terkelupas dalam pengertian konvensional. Pori-pori kemudian dapat ditutup atau diisi dengan pewarna untuk mendapatkan berbagai macam warna dan meningkatkan kinerja korosi. Karena film dibuat dari substrat, daya rekatnya sangat baik, dan prosesnya sesuai dengan bagian yang harus menjaga tepi, benang, dan geometri mesinnya tetap utuh.
Tipe umum untuk komponen presisi
- Anodisasi standar tipe II: Film yang relatif tipis yang menawarkan tampilan bagus, rentang warna luas yang dapat diwarnai, dan perlindungan korosi yang andal. Ini adalah pilihan umum untuk rumah konsumen dan braket serba guna.
- Anodisasi keras tipe III: Film yang lebih tebal dan padat dengan kekerasan tinggi, cocok untuk permukaan geser, fitur pemandu, antarmuka aktuator, dan bagian yang terkena gesekan berulang.
Kekuatan untuk komponen aluminium presisi
- Daya rekatnya sangat baik karena film tumbuh dari substrat dan bukannya menempel di atasnya.
- Kekerasan permukaan yang tinggi dan ketahanan aus, terutama dengan anodisasi keras.
- Ketahanan korosi yang baik di sebagian besar lingkungan dalam ruangan dan lingkungan yang cukup agresif.
- Pembuatan film tipis yang mempertahankan toleransi dimensi yang ketat ketika pertumbuhan dikompensasi dengan tepat.
- Insulasi listrik permukaan, yang berguna untuk fitur pemasangan dan desain grounding.
- Tekstur metalik dengan tampilan bersih dan konsisten pada permukaan mesin.
Keterbatasan untuk merencanakan
- Hasil akhir yang diwarnai dapat memudar jika terkena paparan sinar UV dalam waktu lama, sehingga tidak ideal untuk penggunaan eksterior luar ruangan dalam jangka panjang.
- Cakupan mungkin tidak merata pada rongga yang dalam dan sudut dalam yang tajam, sehingga aliran elektrolit terhambat.
- Konsistensi warna menjadi lebih sulit dikontrol pada geometri kompleks dan kumpulan paduan campuran.
- Proses tersebut tidak dapat menyembunyikan porositas, goresan atau tanda pemesinan. Itu cenderung mengungkapkannya.
Anodisasi keras layak mendapat perhatian khusus untuk pekerjaan yang presisi. Film ini tumbuh sebagian ke dalam permukaan aslinya dan sebagian lagi ke luar, sehingga dimensi berubah di kedua sisi bagian tersebut. Gambar harus memperhitungkan pertumbuhan diameter kritis, fitur ulir, dan area press-fit. Jika tidak, komponen yang dikerjakan dengan benar masih dapat berada di luar toleransi setelah selesai.
Lapisan Serbuk untuk Bagian Aluminium: Proses dan Kekuatan
Bagaimana lapisan itu dibuat
Lapisan bubuk mengaplikasikan bubuk polimer kering yang digiling halus ke permukaan aluminium menggunakan muatan elektrostatis, sehingga partikel tertarik secara merata ke bagian yang diarde. Bagian yang dilapisi kemudian memasuki oven pengawetan, tempat bubuk meleleh, mengalir, dan berikatan silang secara kimia menjadi film kontinu. Karena tidak ada pelarut yang menguap selama proses pengawetan, proses ini menghasilkan emisi yang mudah menguap dibandingkan dengan banyak sistem pelapisan cair. Hasilnya adalah lapisan tebal dan seragam yang menyembunyikan ketidaksempurnaan kecil di permukaan dan memberikan perlindungan kuat terhadap kelembapan dan garam.
Keunggulan inti untuk komponen aluminium
- Ketahanan korosi yang unggul, terutama untuk layanan luar ruangan dan kelembaban tinggi.
- Beragam warna matte, gloss, bertekstur, dan efek metalik dengan tampilan seragam.
- Film lebih tebal yang secara visual menutupi noda kecil dan bekas pemesinan ringan.
- Ketahanan benturan yang baik dan ketahanan terhadap chipping selama penanganan.
- Emisi yang mudah menguap rendah dan profil lingkungan yang umumnya menguntungkan.
Keterbatasan yang perlu dipertimbangkan
- Pembuatan lapisannya jauh lebih tebal, yang dapat mendorong kesesuaian kritis di luar toleransi jika tidak direncanakan dalam desain.
- Kulit jeruk, masuknya debu, dan penumpukan tepian lebih mungkin terjadi pada sudut tajam dan profil yang rumit.
- Permukaan fungsional yang sangat ketat, seperti permukaan penyekat dan lubang presisi, biasanya ditutupi atau dikecualikan.
- Kekerasan permukaan lebih rendah dibandingkan hard anodizing, sehingga lapisan lebih mudah tergores pada kontak geser.
Perbandingan Kinerja Berdampingan
Tabel di bawah ini merangkum bagaimana kedua proses berperilaku di seluruh properti yang paling sering mendorong keputusan spesifikasi. Peringkat bersifat relatif dan bergantung pada paduan, spesifikasi film, kualitas penyegelan, dan sistem resin, sehingga harus dikonfirmasikan berdasarkan persyaratan pengujian Anda sendiri.
| Properti | Anodisasi | Powder Coating |
|---|---|---|
| Ketahanan korosi | Bagus, ditingkatkan dengan penyegelan yang tepat | Sangat baik, terutama dalam kondisi asin atau lembab |
| Ketahanan aus dan gores | Sangat tinggi dengan anodisasi keras, sedang dengan Tipe II | Goresan sedang dan dalam dapat memperlihatkan logam dasar |
| Isolasi listrik | Kuat, lapisan oksidanya merupakan isolator | Bagus, tergantung ketebalan film dan kualitas pengawetan |
| Dampak toleransi dimensi | Kecil hingga sedang, pertumbuhan harus dikompensasi | Penumpukan yang lebih besar, dapat melebihi toleransi yang ketat |
| Stabilitas UV | Terbatas untuk hasil akhir yang diwarnai, lebih baik untuk film bening yang disegel | Baik dengan sistem poliester atau poliuretan berkualitas |
| Penampilan | Tampilan metalik dengan warna bening | Buram, beragam hasil akhir matte, kilap, dan bertekstur |
| Ketahanan terhadap bahan kimia | Baik terhadap bahan kimia ringan, lebih lemah pada media basa kuat | Bagus, bervariasi tergantung sistem resinnya |
| Suhu kerja maksimum | Terutama diatur oleh stabilitas paduan dan oksida | Biasanya dibatasi oleh resin, seringkali di bawah 150 derajat Celcius untuk sistem standar |
| Kelayakan perbaikan | Sulit, bagian-bagiannya biasanya dikupas dan diproses ulang | Mungkin dengan sentuhan, tetapi pencocokan warna merupakan tantangan |
Dampak toleransi dimensi
Toleransi dimensi adalah area di mana pemilihan komponen presisi paling penting. Film anodik Tipe II yang tipis memiliki pengaruh kecil pada sebagian besar fitur, namun anodisasi keras dan pelapisan bubuk menambah ketebalan terukur yang harus dikurangi dari desain nominal. Kesalahan yang umum terjadi adalah mengerjakan mesin hingga ukuran gambar akhir dan kemudian menemukan bahwa bagian yang sudah jadi tidak lagi sesuai dengan komponen pasangannya. Proyek yang dijalankan dengan baik menyatakan apakah setiap dimensi diukur sebelum atau sesudah perawatan permukaan dan menutupi permukaan fungsional dengan tepat.
Skenario Aplikasi pada Komponen Otomotif, Robotika dan UAV
Setiap industri mempunyai tuntutan yang berbeda terhadap permukaan aluminium. Hasil akhir yang tepat tidak terlalu bergantung pada reputasi umum dan lebih bergantung pada di mana letak bagian tersebut, apa yang menyentuhnya, dan berapa lama bagian tersebut harus bertahan. Skenario berikut mencerminkan pola umum proyek.
Suku cadang aluminium presisi otomotif
Rumah kamera, braket sensor, dan unit pendingin menghadapi persyaratan terpisah. Trim interior dan penutup dekoratif mendapat manfaat dari anodisasi Tipe II atau lapisan bubuk bertekstur halus untuk penampilan. Bagian struktural dan yang berdekatan dengan powertrain sering kali memerlukan anodisasi keras pada permukaan kawin dan lapisan tahan korosi pada permukaan terbuka. Pemasangan sensor juga memerlukan dimensi yang stabil, sehingga pembuatan lapisan harus dikonfirmasikan terhadap antarmuka pemasangan sebelum dilepaskan. Dalam program otomotif, hasil akhir yang lolos pengujian semprotan garam tetapi menggeser braket sensor beberapa persepuluh milimeter masih merupakan bagian yang gagal.
Komponen aluminium robot industri
Rumah sambungan, bagian efektor ujung, dan rangka pemasangan beroperasi di bengkel di mana kabut oli, percikan cairan pendingin, dan penanganan yang sering merupakan hal yang normal. Antarmuka yang dapat digeser dan diputar mendukung anodisasi keras karena ketahanan ausnya dan risiko pengelupasan yang rendah. Rangka struktural yang tidak pernah disentuh oleh bagian yang dikawinkan dapat menggunakan lapisan bubuk untuk toleransi bahan kimia dan memudahkan pembersihan. Persyaratan isolasi pada titik pemasangan elektronik sering kali membuat permukaan anodisasi menjadi cocok secara alami, karena lapisan oksida mencegah kontak listrik yang tidak diinginkan.
Rangka aluminium UAV dan drone serta bagian strukturalnya
Bingkai drone menggabungkan paparan luar ruangan, getaran, sinar matahari, dan tekanan konstan untuk menjaga bobot tetap rendah. Lapisan bubuk memberikan perlindungan luar ruangan yang kuat dan identitas warna yang jelas untuk cangkang badan pesawat, sementara anodisasi sesuai dengan sambungan lengan yang presisi dan antarmuka pengikat yang memerlukan pemasangan yang stabil. Anodisasi yang diwarnai adalah pilihan yang buruk untuk penggunaan eksterior yang terkena sinar matahari dalam jangka panjang karena warna dapat berubah seiring waktu. Kedua proses tersebut menambah massa, sehingga pembuatan film harus dipertimbangkan dalam anggaran berat serta toleransi tumpukan.
| Skenario | Area Bagian Khas | Selesai yang Direkomendasikan |
|---|---|---|
| Trim interior otomotif | Penutup dekoratif, braket panel | Anodisasi tipe II or textured powder coating |
| Sensor otomotif dan bagian struktural | Dudukan sensor, unit pendingin, jalur beban | Anodisasi keras pada permukaan fungsional, pelapisan pada area terbuka |
| Sambungan robot dan bagian yang bergerak | Rumah, pemandu geser, antarmuka aktuator | Anodisasi keras |
| Bingkai dan penutup robot | Pemasangan rangka, lemari, penutup | Lapisan bubuk |
| Cangkang badan pesawat UAV | Penutup luar, panel struktural terbuka | Lapisan bubuk with outdoor-rated resin |
| Sambungan presisi UAV | Sambungan lengan, antarmuka pengikat | Anodisasi with masking on fit surfaces |
Rincian Perbedaan Biaya
Biaya perawatan permukaan didorong oleh lebih dari harga per sentimeter persegi. Penyetelan, pemerasan, penyembunyian, dan pengerjaan ulang sering kali merupakan bagian yang lebih besar dari hasil akhir dibandingkan bahan kimia itu sendiri, terutama untuk sejumlah kecil suku cadang presisi. Memahami faktor pendorong ini membantu pembeli mengajukan pertanyaan yang lebih baik sebelum membandingkan harga pemasok.
Faktor-faktor yang mempengaruhi biaya anodisasi
- Kompleksitas bagian, termasuk lubang dalam, saluran internal, dan sudut tajam yang menyulitkan aliran elektrolit.
- Spesifikasi film, karena anodisasi keras memerlukan waktu proses yang lebih lama dan kontrol rendaman yang lebih ketat dibandingkan Tipe II.
- Persyaratan warna, karena pewarnaan menambah langkah proses dan pemeriksaan konsistensi.
- Menutupi lubang berulir, menyegel permukaan dan area kontak listrik.
- Kuantitas pesanan dan konsistensi batch, yang menentukan seberapa efisien rak dapat dimuat.
Faktor-faktor yang mempengaruhi biaya pelapisan bubuk
- Targetkan ketebalan lapisan dan jumlah lapisan yang diperlukan untuk cakupan yang seragam.
- Perawatan awal standard, which affects adhesion and therefore how reliable the finish will be in service.
- Warna khusus atau efek khusus, yang biasanya memiliki jumlah pesanan minimum.
- Metode masking dan racking, terutama untuk bagian dengan banyak fitur kecil.
Sebagai tren umum, pelapisan bubuk cenderung ekonomis untuk rumah sederhana yang lebih besar di mana cakupan dan penampilan lebih penting daripada dimensi yang sempit. Anodisasi seringkali lebih efisien untuk komponen kecil dengan presisi tinggi yang lapisan filmnya tipis dan permukaannya berfungsi daripada dekoratif.
Biaya tersembunyi karena memilih proses yang salah
Perawatan permukaan yang paling mahal adalah perawatan yang harus dilakukan ulang. Menentukan proses yang salah dapat menyebabkan sampel ditolak, dimensi dikerjakan ulang, produksi tertunda, dan validasi gagal. Peningkatan kecil pada biaya penyelesaian awal biasanya kecil dibandingkan dengan dampak jadwal penyelesaian yang tidak memenuhi target toleransi atau ketahanan. Dalam banyak program, satu batch prototipe yang ditolak memerlukan biaya lebih dari seluruh anggaran penyelesaian untuk tahun produksi pertama.
Cara Memilih Antara Anodizing dan Powder Coating
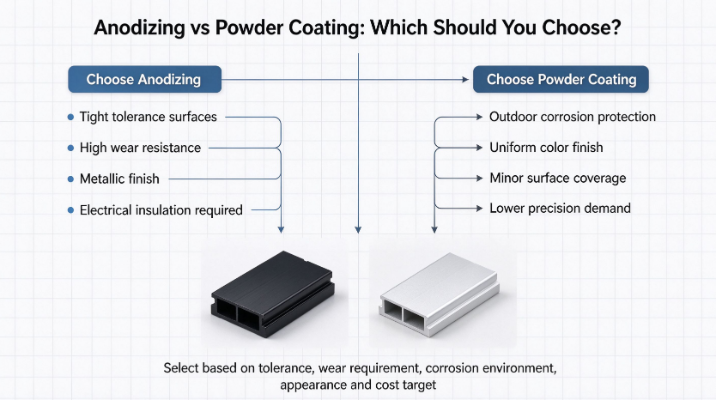
Memilih hasil akhir menjadi lebih sederhana ketika keputusan terikat pada fungsi masing-masing permukaan, bukan pada bagian secara keseluruhan. Banyak komponen memerlukan lebih dari satu perawatan, dan spesifikasi terbaik biasanya mencerminkan kenyataan tersebut.
Pilih anodisasi kapan
- Permukaan harus memiliki toleransi yang ketat dan ketebalan film harus tetap kecil.
- Ketahanan aus sangat penting, terutama untuk permukaan yang tergelincir, berputar, atau bersentuhan berulang kali.
- Tampilan metalik diinginkan dan bagian utamanya berada di dalam ruangan atau terlindungi.
- Insulasi listrik permukaan diperlukan pada fitur pemasangan atau perkawinan.
- Gesekan berat atau kontak abrasif mungkin terjadi, dalam hal ini anodisasi keras adalah spesifikasi yang sesuai.
Pilih lapisan bubuk kapan
- Perlindungan korosi di luar ruangan dan keseragaman warna jangka panjang adalah prioritas utama.
- Penampilan estetika dan tekstur mendorong desain.
- Ketidaksempurnaan kecil pada permukaan harus ditutupi secara visual daripada diungkapkan.
- Toleransi kritis hanya berlaku pada beberapa permukaan yang dapat ditutupi, sedangkan bagian lainnya dapat menerima konstruksi tambahan.
Opsi lain yang patut disebutkan secara singkat
Pelapis tanpa listrik, sistem e-coat, dan film kering berbasis PTFE juga dapat memenuhi kebutuhan spesifik seperti ketahanan terhadap bahan kimia atau gesekan rendah. Mereka biasanya dipilih karena kebutuhan khusus dan bukan sebagai alternatif tujuan umum. Perlakuan ganda, seperti anodisasi keras pada permukaan fungsional yang dikombinasikan dengan pelapisan bubuk pada permukaan eksterior, merupakan hal yang umum dalam proyek otomotif dan robotika yang menuntut dan sering kali memberikan keseimbangan terbaik secara keseluruhan.
Tip penyamaran: Tentukan zona penutup pada gambar untuk lubang berulir, permukaan penyegelan, kontak tanah dan diameter press-fit. Info yang jelas mencegah pelapisan yang tidak direncanakan di area yang harus tetap kosong atau dalam pita dimensi yang sempit.
Kesalahan Umum yang Dilakukan Pembeli
- Mengabaikan ketebalan lapisan dalam perencanaan toleransi. Gambarnya menunjukkan dimensi kosong, tetapi bagian akhirnya telah menambahkan film. Tentukan apakah dimensi diterapkan sebelum atau sesudah perawatan.
- Menentukan anodisasi keras untuk komponen kosmetik saja. Anodisasi keras menambah biaya dan waktu proses tanpa manfaat ketika komponen tidak pernah mengalami keausan atau kontak geser.
- Menggunakan anodisasi warna untuk penggunaan eksterior luar ruangan jangka panjang. Paparan sinar UV dapat memudarkan lapisan film yang diwarnai, yang merupakan masalah umum pada cangkang drone dan komponen eksterior otomotif yang terkena sinar matahari.
- Melewatkan pretreatment yang tepat. Minyak, oksida, dan residu penanganan mengurangi daya rekat lapisan bubuk dan mempengaruhi keseragaman lapisan anodik, sehingga menyebabkan hasil terkelupas atau tidak merata.
- Gagal mengomunikasikan persyaratan penyembunyian. Tanpa instruksi yang jelas, benang dapat terisi lapisan dan permukaan kontak dapat kehilangan konduktivitas atau kesesuaian.
Menghindari kelima kesalahan ini seringkali lebih penting daripada memilih hasil akhir yang sempurna, karena sebagian besar kegagalan permukaan pada komponen aluminium presisi berasal dari kesenjangan komunikasi dan bukan dari bahan kimia itu sendiri.
Kesimpulan: Mencocokkan Hasil Akhir dengan Pekerjaan
Tidak ada perawatan permukaan universal untuk aluminium. Anodisasi adalah pilihan yang lebih kuat untuk kinerja fungsional yang presisi, termasuk toleransi yang ketat, ketahanan aus, dan insulasi listrik. Lapisan bubuk adalah pilihan yang lebih kuat untuk perlindungan korosi yang kuat, warna yang seragam, dan cakupan visual pada permukaan terbuka. Dalam banyak proyek nyata, hasil terbaik diperoleh dari penggabungan kedua proses pada area berbeda di bagian yang sama.
Pendekatan yang paling dapat diandalkan adalah dengan menentukan permukaan fungsional, fitur toleransi-kritis, paparan lingkungan dan persyaratan penampilan sebelum proses dipilih. Berbagi gambar, keterangan toleransi, dan kondisi kerja dengan pabrikan Anda sejak dini memungkinkan perawatan permukaan direncanakan bersamaan dengan pemesinan atau pembentukan. Untuk proyek yang dibangun komponen aluminium tempa dingin atau housing yang dibuat dengan mesin presisi, koordinasi awal ini sering kali menjadi pembeda antara peluncuran yang mulus dan revisi yang mahal.
Pertanyaan yang Sering Diajukan
Q1: Apakah anodisasi mengubah dimensi bagian aluminium?
Ya. Anodisasi menumbuhkan lapisan oksida sebagian ke dalam permukaan dan sebagian lagi ke luar, sehingga dimensi berubah di kedua sisi. Film tipe II tipis dan biasanya memiliki efek kecil, sedangkan anodisasi keras menambah pertumbuhan lebih besar. Gambar harus menentukan apakah dimensi diterapkan sebelum atau sesudah perlakuan dan harus mengimbangi pertumbuhan film pada fitur-fitur penting.
Q2: Apakah lapisan bubuk cocok untuk komponen aluminium dengan toleransi ketat?
Ini dapat digunakan, tetapi hanya jika ketebalan lapisan direncanakan ke dalam desain atau permukaan kritis ditutupi. Lapisan serbuk menambah lapisan film yang lebih tebal dibandingkan anodisasi, sehingga umumnya lebih cocok untuk rumah, penutup, dan rangka dibandingkan dengan lubang presisi, permukaan penyekat, atau diameter pas tekan.
Q3: Hasil akhir mana yang lebih baik untuk drone luar ruangan atau komponen eksterior otomotif?
Lapisan bubuk with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
Q4: Kapan anodisasi keras sepadan dengan biaya tambahannya?
Anodisasi keras layak dilakukan ketika permukaan mengalami kontak geser, gesekan berulang, abrasi, atau keausan tinggi selama masa pakainya. Untuk komponen kosmetik atau komponen yang tidak pernah bersentuhan dengan permukaan lain, anodisasi Tipe II atau pelapisan bubuk biasanya merupakan pilihan yang lebih ekonomis.
Q5: Informasi apa yang harus saya kirimkan ke produsen sebelum memilih perawatan permukaan?
Bagikan gambar dengan keterangan toleransi, daftar permukaan fungsional dan kosmetik, lingkungan pengoperasian yang diharapkan, masa pakai yang diperlukan, kebutuhan isolasi listrik atau grounding, dan persyaratan penutup untuk benang dan area kontak. Informasi ini memungkinkan produsen untuk merekomendasikan penyelesaian dan merencanakan langkah-langkah proses secara akurat.

-
Nomor Telepon
+86-0572-2210226Nomor telepon
+86-13819283977 +86-13655726561 +86-13567228000Alamat
Gedung B, Taman Industri Inovasi dan Kewirausahaan, No. 288, Jalan Yansan, Kota Huzhou, Provinsi Zhejiang, CinaKode QR
-
Tautan Cepat
Rumah Produk Tentang Kami Kemampuan Industri Berita Hubungi Kami -
Mengeksplorasi
Cangkang Kamera Aluminium Kendaraan Ekstrusi Dingin Aluminium Bagian Penempaan Dingin Aluminium -
jangan ragu untuk menghubungi kami