
Berita Industri
 Oct 23, 2026
 Diposting oleh Administrator
Apa Manfaat Komponen Paduan Aluminium Mesin CNC, dan Kapan Proses Hibrida Lebih Masuk Akal?
Mengapa Insinyur Memikirkan Kembali Pemesinan Aluminium
Paduan aluminium telah menjadi bahan standar untuk suku cadang mekanik, otomotif, elektronik, dan industri presisi. Ini menggabungkan bobot yang ringan, konduktivitas termal yang baik, ketahanan terhadap korosi, dan kemampuan mesin yang hanya dapat ditandingi oleh beberapa logam. Namun pertanyaan sebenarnya bagi sebagian besar pembeli bukanlah apakah akan menggunakan aluminium, namun bagaimana cara membuat bagian tersebut. Pengecoran mati, pemesinan CNC penuh, dan ekstrusi dingin diikuti dengan pekerjaan CNC sekunder, masing-masing menawarkan keseimbangan biaya, presisi, dan kekuatan yang berbeda, dan memilih rute yang salah dapat menambah waktu berminggu-minggu pada proyek atau menambah biaya yang tidak perlu pada setiap unit.
Panduan ini membahas manfaat dari komponen paduan aluminium mesin cnc , situasi di mana pemesinan murni adalah pilihan yang tepat, dan titik di mana rute hibrid yang dibangun berdasarkan pembentukan dingin dan penyelesaian akhir CNC menciptakan kasus bisnis yang lebih kuat. Tujuannya praktis: memberi insinyur desain dan tim sumber kerangka kerja yang dapat mereka terapkan pada gambar berikutnya yang ada di meja mereka.
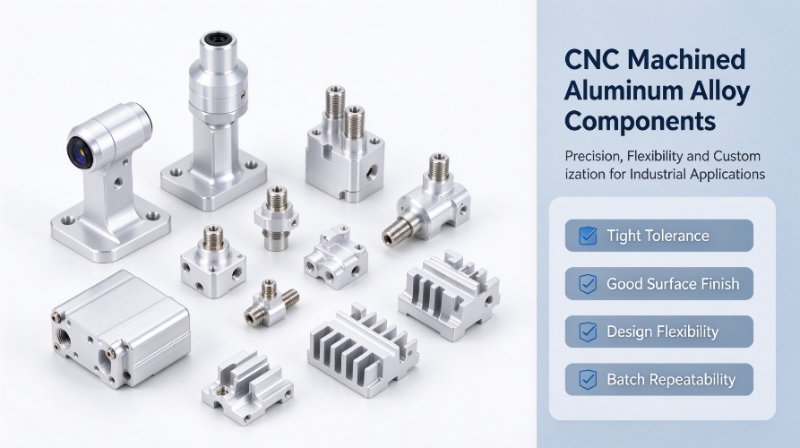
Sumber gambar: dibuat oleh AI untuk tujuan ilustrasi saja.
Kesimpulan utama: pemesinan CNC murni unggul dalam hal fleksibilitas dan toleransi yang ketat, sedangkan proses hibrid unggul ketika volume bertambah dan komponen tetap mempertahankan bodi utama yang relatif sederhana.
Apa yang Mendefinisikan Komponen Paduan Aluminium Mesin CNC
Komponen paduan aluminium mesin CNC adalah bagian yang dipotong dari batangan padat, pelat, atau stok yang sudah dibentuk sebelumnya menggunakan peralatan penggilingan, pembubutan, pengeboran, dan penyadapan yang dikendalikan komputer. Program ini mendefinisikan setiap jalur pahat, sehingga satu set gambar dapat menjadi bagian akhir tanpa perkakas yang dibuat khusus untuk geometri tersebut. Inilah sebabnya mengapa proses ini banyak digunakan untuk suku cadang presisi aluminium CNC khusus, terutama ketika desain masih terus berkembang.
Nilai Aluminium Umum
Pemilihan grade mengontrol kekuatan, kemampuan mesin, dan opsi penyelesaian. Nilai di bawah ini mencakup sebagian besar permintaan suku cadang mesin.
| Paduan | Karakter Kekuatan | kemampuan mesin | Penggunaan Khas |
|---|---|---|---|
| 6061 | Kekuatan bagus, bisa dilas | Sangat bagus | Bingkai, braket, rumah |
| 6063 | Kekuatan sedang, hasil akhir halus | Bagus | Penutup yang terlihat, unit pendingin |
| 7075 | Kekuatan tinggi | Bagus | Bagian struktural dan beban tinggi |
| 2024 | Ketahanan lelah yang tinggi | Adil | Perlengkapan yang mengandung kelelahan |
Bentuk Bagian Khas
Aluminium mesin digunakan untuk berbagai geometri. Yang paling umum meliputi:
- Rumah dan penutup yang melindungi elektronik atau sensor
- Braket dan pelat pemasangan untuk sistem otomotif dan otomasi
- Konektor, adaptor, dan alat kelengkapan cairan dengan permukaan penyegelan yang presisi
- Unit pendingin dengan geometri sirip halus dan permukaan kontak datar
- Struktur sensor yang harus menjaga data kritis dalam batas yang ketat
Sumber gambar: dibuat oleh AI untuk tujuan ilustrasi saja.
Manfaat Inti Komponen Paduan Aluminium Mesin CNC
Keunggulan pemesinan aluminium tidak terbatas pada satu fitur saja. Hal ini tampak pada akurasi, hasil akhir, kualitas bahan, fleksibilitas desain, dan konsistensi batch. Setiap manfaat memiliki arti yang berbeda-beda, bergantung pada tahap proyek dan volumenya.
Akurasi Dimensi dan Toleransi Ketat
Pusat permesinan tiga sumbu dan lima sumbu modern secara rutin mempertahankan fitur-fitur penting hingga sekitar 0,01 mm. Dimensi yang pendek dan stabil dapat menjadi lebih rapat jika pemasangan dan suhu dikontrol dengan baik. Karena jalur pemotongan ditentukan oleh perangkat lunak, kantong dalam, dinding tipis, dan kontur rumit dapat dihasilkan tanpa sudut rancangan atau garis perpisahan yang membatasi alternatif cetakan atau cor.
Permukaan Akhir dan Fleksibilitas Pasca Perawatan
Aluminium mesin menerima berbagai hasil akhir. Anodisasi menambah ketahanan terhadap korosi dan kekerasan permukaan, sandblasting memberikan tampilan matte yang seragam, pelapisan bubuk memberikan perlindungan warna dan keausan, dan pasivasi kimia menjaga permukaan tetap sesuai dengan nilai konduktivitas. Permukaan mesin yang bersih biasanya memerlukan lebih sedikit pengerjaan ulang sebelum dilakukan anodisasi, sehingga membantu menjaga warna dan tampilan tetap konsisten di seluruh batch.
Integritas Material Tanpa Cacat Pengecoran
Karena bagian tersebut dipotong dari bahan tempa, maka tidak terdapat porositas, rongga penyusutan atau kantong gas yang dapat terbentuk selama pemadatan. Hal ini penting untuk rumah bertekanan, manifold fluida, dan braket beban lelah. Bahan tempa juga menawarkan struktur butiran yang dapat diprediksi, sehingga menyederhanakan verifikasi kekuatan dan mengurangi risiko kebocoran yang ditemukan di akhir pengujian.
Kebebasan Desain untuk Prototipe dan Volume Rendah
Mengubah bagian mesin berarti mengedit program daripada mengerjakan ulang cetakan baja. Pengerjaan prototipe dapat berpindah dari gambar ke sampel jadi dalam hitungan hari, sementara pengembangan perkakas untuk pengecoran atau pembentukan sering kali memakan waktu berminggu-minggu dan memerlukan investasi awal yang signifikan. Untuk produk yang masih dalam validasi, kecepatan ini memungkinkan tim teknik menguji beberapa geometri sebelum melakukan jalur produksi.
Pengulangan untuk Batch Kecil dan Menengah
Dengan pemasangan yang stabil, program yang terdokumentasi, dan inspeksi dalam proses, pemesinan memberikan hasil yang konsisten pada ratusan atau beberapa ribu komponen. Pemantauan statistik terhadap dimensi-dimensi utama mendeteksi keausan alat sejak dini, sehingga kualitas tetap terjaga tanpa biaya tetap besar yang diperlukan untuk proses bervolume tinggi.
Dimana Pemesinan CNC Murni Mencapai Batasannya
Pemesinan murni bukanlah jawaban untuk setiap komponen aluminium. Kendala utamanya adalah efisiensi material. Prosesnya dimulai dari blok yang lebih besar dari bagian yang sudah jadi, dan setiap bagian dari blok tersebut di luar geometri akhir menjadi chip. Pada suku cadang dengan pembuangan material yang banyak, rasio stok yang dibeli terhadap suku cadang jadi bisa tinggi, sehingga meningkatkan biaya material dan waktu mesin.
- Limbah material: sebagian besar stok yang dibeli mungkin berakhir dengan serpihan pada bagian-bagian yang memiliki pelepasan yang dalam dan banyak
- Waktu siklus: pengasaran volume besar akan mengikat kapasitas CNC dan memperlambat hasil
- Biaya unit: pada volume sedang dan tinggi, waktu pemesinan per bagian jarang turun cukup untuk mengimbangi geometri bebas kompleksitas yang dapat dibentuk dengan lebih ekonomis
Bagan di bawah menunjukkan kisaran ilustratif berapa banyak bahan yang dibeli biasanya berakhir di bagian akhir melalui rute yang berbeda. Nilai sebenarnya sangat bergantung pada geometri.
Kisaran ilustratif untuk bagian bahan yang dibeli yang berakhir pada bagian jadi.
Ekstrusi Dingin Plus CNC: Pendekatan Hibrida
Rute hibrida menggunakan ekstrusi dingin atau penempaan dingin untuk membentuk bentuk mendekati jaring. Badan utama, bos, dan geometri dasar dibentuk pada suhu kamar di bawah tekanan tinggi, yang juga memadatkan dan menyelaraskan struktur butiran. Pemesinan CNC kemudian hanya memotong bagian-bagian yang memerlukan toleransi ketat, seperti lubang bantalan, permukaan penyegelan, ulir, dan datum pemasangan. Bagian yang sudah jadi menjaga kekuatan logam yang dibentuk dan membutuhkan pengerjaan yang jauh lebih sedikit dibandingkan bagian yang dipotong seluruhnya dari batangan. Banyak proyek menggunakan penempaan dingin aluminium sebagai langkah pertama untuk alasan ini.
Keunggulan Dibandingkan CNC Murni
- Mengurangi limbah bahan mentah, sehingga mengurangi biaya per unit untuk volume menengah dan tinggi
- Kekuatan lebih tinggi dan struktur lebih padat diwarisi dari tahap pembentukan dingin
- Waktu CNC terkonsentrasi pada beberapa permukaan yang benar-benar membutuhkannya
Keunggulan Dibandingkan Die Casting
Dibandingkan dengan die casting, aluminium bentuk dingin menghindari porositas dan biasanya menawarkan kinerja kelelahan yang lebih baik. Hal ini membuatnya cocok untuk rumah anti bocor dan braket penahan beban. Die casting tetap menjadi pilihan yang kuat untuk dinding tipis, geometri rumit pada volume yang sangat tinggi, dan kedua rute tersebut dibandingkan secara lebih mendalam dalam artikel terpisah tentang ekstrusi dingin dan die casting untuk aluminium.
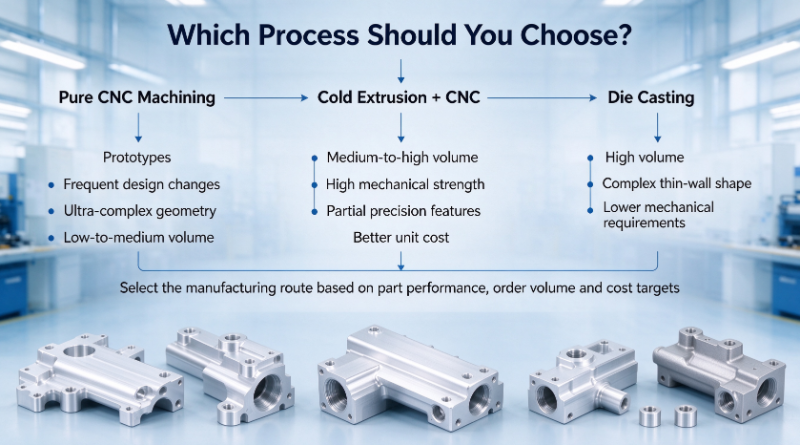
Rute hibrid paling masuk akal jika bodi utamanya relatif sederhana, komponennya memerlukan kekuatan mekanik yang baik, hanya beberapa fitur yang memerlukan pemesinan presisi, dan volume tahunan cukup tinggi untuk mengamortisasi perkakas pembentuk.
Memilih Proses yang Tepat untuk Bagian Anda
Pemilihan proses paling mudah jika Anda memulai dari volume, geometri, dan distribusi toleransi. Tiga rute di bawah mencakup sebagian besar proyek aluminium.
Pilih mesin CNC murni kapan
Proyek ini merupakan prototipe atau pengerjaan bervolume rendah, perubahan desain sering terjadi, geometrinya sangat kompleks, atau toleransi yang ketat diperlukan di hampir setiap permukaan.
Pilih ekstrusi dingin plus CNC kapan
Badan utamanya relatif sederhana, hanya beberapa fitur yang memerlukan pemesinan presisi, bagian tersebut harus memikul beban mekanis yang signifikan, dan volume produksi membenarkan perkakas pembentukan.
Pilih die casting kapan
Volumenya sangat tinggi, bagiannya memiliki dinding tipis dan geometri pengecoran yang rumit, dan persyaratan mekanisnya sedang dan tidak menuntut.
Banyak ketidaksepakatan mengenai proses berasal dari prioritas yang tidak jelas. Jika gambar menuntut toleransi di mana pun, pemesinan murni biasanya merupakan jawaban yang jujur. Jika memerlukan kekuatan dan presisi pada sejumlah kecil fitur, rute hybrid sering kali merupakan yang paling efisien.
Aplikasi Khas untuk Suku Cadang Presisi Aluminium CNC Kustom
Sektor-sektor berikut ini sangat bergantung pada aluminium mesin karena menggabungkan presisi, bobot ringan, dan perawatan permukaan yang andal.
- Braket sensor otomotif dan komponen struktural kecil yang harus menjaga kesejajaran saat bergetar
- Penutup elektronik dan komunikasi memerlukan pemasangan yang akurat dan penyebaran panas yang baik
- Perlengkapan peralatan otomasi, pemandu, dan bagian antarmuka gerak
- Komponen presisi medis dan instrumentasi yang mengutamakan stabilitas dimensi
- Komponen aluminium non-kritis kecil yang berhubungan dengan ruang angkasa seperti braket dan penutup
Tip Praktis Saat Mencari Komponen Aluminium Mesin
Permintaan penawaran yang jelas menghemat waktu di kedua sisi. Pemeriksaan berikut membantu pembeli dan teknisi menghindari kejutan yang merugikan.
- Konfirmasikan kadar paduan aluminium, persyaratan toleransi, dan standar inspeksi sebelum mengutip, karena masing-masing memengaruhi biaya dan waktu tunggu.
- Memperjelas persyaratan perawatan permukaan dan ketahanan terhadap korosi, termasuk warna, ketebalan, dan batas konduktivitas apa pun setelah penyelesaian.
- Komunikasikan perkiraan volume pesanan lebih awal, sehingga pemasok dapat merekomendasikan CNC murni atau ekstrusi dingin ditambah solusi CNC untuk keseimbangan biaya dan waktu tunggu yang lebih baik.
- Verifikasi kemampuan pabrik, termasuk jumlah pusat CNC, rentang sumbu pemesinan, dan peralatan pemeriksaan kualitas yang tersedia.
- Minta laporan inspeksi artikel pertama untuk suku cadang presisi penting sebelum menyetujui produksi massal.
Kesimpulan
Komponen paduan aluminium mesin CNC menawarkan presisi dan fleksibilitas desain yang tak tertandingi, terutama untuk prototipe, volume rendah, dan suku cadang dengan geometri kompleks. Akurasinya, pilihan penyelesaian akhir, dan material bebas cacat menjadikannya pilihan yang dapat diandalkan untuk aplikasi yang menuntut.
Untuk volume sedang dan tinggi dengan bodi utama yang lebih sederhana, ekstrusi dingin ditambah rute hibrid CNC sering kali menghasilkan kekuatan yang lebih baik, limbah yang lebih rendah, dan biaya unit yang lebih kompetitif. Pilihan yang tepat bergantung pada volume, geometri, dan di mana toleransi ketat benar-benar diperlukan. Jika Anda membagikan gambar CAD dan volume yang diharapkan, tinjauan proses dapat memperjelas rute mana yang paling sesuai dengan proyek Anda dan seperti apa kutipan realistisnya.
Pertanyaan yang Sering Diajukan
Q1: Toleransi apa yang dapat dicapai bagian aluminium CNC?
Toleransi produksi tipikal pada fitur kritis adalah sekitar 0,01 mm. Dimensi yang pendek dan stabil dapat dibuat lebih rapat dalam lingkungan yang terkendali, sedangkan permukaan yang tidak kritis biasanya dibuat lebih longgar untuk menekan biaya.
Q2: Apakah aluminium CNC lebih kuat dari aluminium die cast?
Secara umum, material tempa dari batangan atau cetakan memberikan kekuatan yang lebih seragam dan ketahanan lelah yang lebih baik dibandingkan material die cast, karena tidak mengandung porositas. Kekuatan sebenarnya masih bergantung pada paduan dan perlakuan panas, jadi bandingkan kualitas dan kondisi tertentu.
Q3: Apa perbedaan antara pemesinan CNC dan ekstrusi dingin untuk komponen aluminium?
Ekstrusi dingin membentuk logam pada suhu kamar dengan memaksanya melewati cetakan, membentuk geometri utama dengan sedikit limbah. Pemesinan CNC menghilangkan material untuk menciptakan bentuk akhir dan paling baik untuk fitur presisi dan volume yang lebih rendah. Banyak proyek menggunakan keduanya secara berurutan.
Q4: Bisakah Anda menggabungkan ekstrusi dingin dengan permesinan CNC?
Ya. Ekstrusi dingin menciptakan bentuk yang hampir bersih, dan pemesinan CNC kemudian menyelesaikan permukaan penting seperti lubang, permukaan penyegelan, dan benang. Kombinasi ini mengurangi pemborosan material dan waktu pemesinan sekaligus menjaga presisi di tempat yang diperlukan.

-
Nomor Telepon
+86-0572-2210226Nomor telepon
+86-13819283977 +86-13655726561 +86-13567228000Alamat
Gedung B, Taman Industri Inovasi dan Kewirausahaan, No. 288, Jalan Yansan, Kota Huzhou, Provinsi Zhejiang, CinaKode QR
-
Tautan Cepat
Rumah Produk Tentang Kami Kemampuan Industri Berita Hubungi Kami -
Mengeksplorasi
Cangkang Kamera Aluminium Kendaraan Ekstrusi Dingin Aluminium Bagian Penempaan Dingin Aluminium -
jangan ragu untuk menghubungi kami